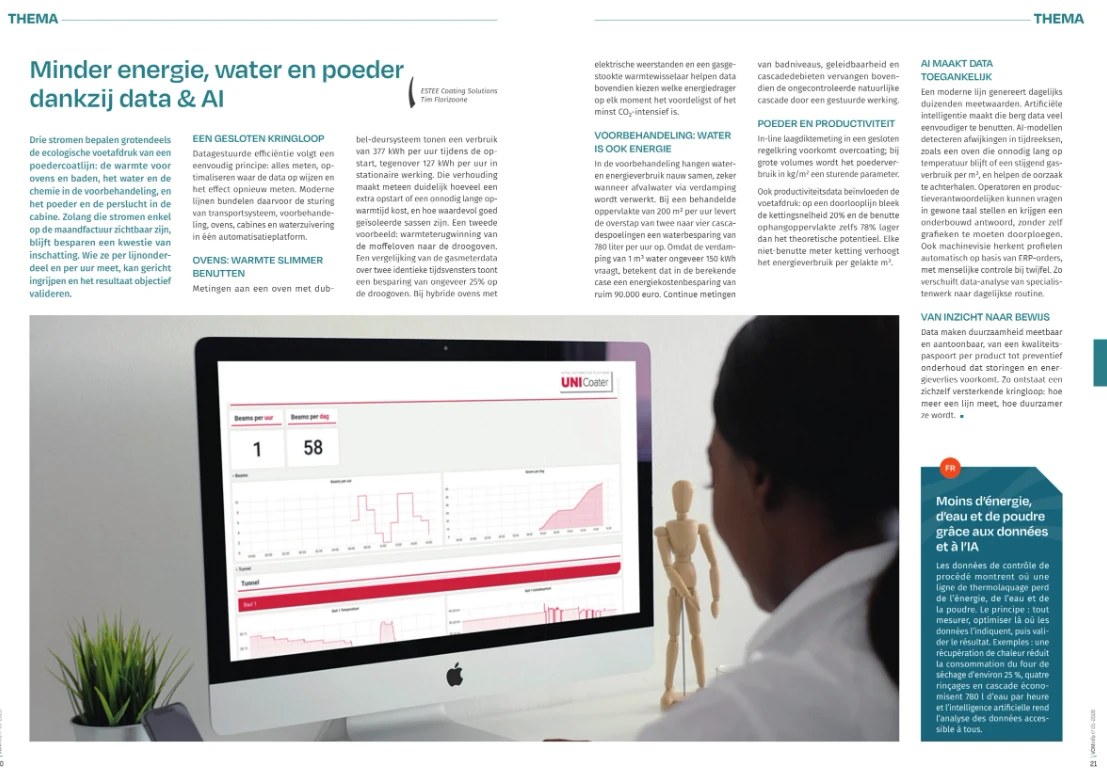
In der Themenausgabe von VOMinfo (05-2026) erläutert Tim Florizoone, Geschäftsführer von ESTEE, wie datengesteuerte Effizienz den Verbrauch einer Pulverbeschichtungsanlage sichtbar macht und senkt. Und wie KI diesen Berg an Messwerten für alle nutzbar macht.
Auf einen Blick
- Ofen
- 377 kWh pro Stunde beim Anfahren, 127 kWh pro Stunde im stationären Betrieb
- Wärmerückgewinnung
- Rund 25 % Einsparung beim Haftwassertrockner
- Spülen
- Von 2 auf 4 Kaskadenspülen: 780 Liter weniger Wasser pro Stunde bei 200 m² pro Stunde
- Energieeinsparung
- Über 90.000 Euro im berechneten Fall
- Veröffentlichung
- VOMinfo 05-2026, S. 20 und 21
Ein geschlossener Kreislauf
Drei Ströme bestimmen zum großen Teil den ökologischen Fußabdruck eines Pulverbeschichtungsbetriebs: die Wärme von Öfen und Bädern, das Wasser und die Chemie in der Vorbehandlung sowie das Pulver und die Druckluft in der Kabine. Solange diese Ströme nur auf der Monatsrechnung sichtbar sind, bleibt Sparen eine Frage der Schätzung. Wer sie pro Anlagenabschnitt und pro Stunde misst, kann gezielt eingreifen und das Ergebnis objektiv überprüfen.
Datengesteuerte Effizienz folgt einem einfachen Prinzip: alles messen, dort optimieren, wo die Daten hinweisen, und die Wirkung erneut messen. Moderne Anlagen bündeln dafür die Steuerung von Fördersystem, Vorbehandlung, Öfen, Kabinen und Wasseraufbereitung in einer einzigen Automatisierungsplattform.
Öfen: Wärme intelligenter nutzen
Messungen an einem Ofen mit Doppeltürsystem zeigen einen Verbrauch von 377 kWh pro Stunde beim Anfahren, gegenüber 127 kWh pro Stunde im stationären Betrieb. So wird sofort deutlich, was ein zusätzlicher Anfahrvorgang oder eine unnötig lange Aufheizzeit kostet und was gut isolierte Schleusen bringen.
Ein zweites Beispiel ist die Wärmerückgewinnung vom Einbrennofen zum Haftwassertrockner. Ein Vergleich der Gaszählerdaten über zwei identische Zeiträume zeigt eine Einsparung von rund 25 % beim Haftwassertrockner. Bei Hybridöfen mit elektrischen Heizwiderständen und einem gasbefeuerten Wärmetauscher helfen die Daten außerdem bei der Entscheidung, welcher Energieträger jeweils am günstigsten und am wenigsten CO2-intensiv ist.
Vorbehandlung: Wasser ist auch Energie
In der Vorbehandlung hängen Wasser- und Energieverbrauch eng zusammen, besonders wenn Abwasser durch Verdampfung aufbereitet wird. Bei 200 m² behandelter Fläche pro Stunde spart der Wechsel von zwei auf vier Kaskadenspülen 780 Liter Wasser pro Stunde. Da das Verdampfen von 1 m³ Wasser etwa 150 kWh erfordert, bedeutet das im berechneten Fall eine Energieeinsparung von über 90.000 Euro.
Kontinuierliche Messungen von Badständen, Leitfähigkeit und Kaskadendurchflüssen ersetzen zudem die unkontrollierte natürliche Kaskade durch einen gesteuerten Betrieb.
Pulver und Produktivität
Die Inline-Schichtdickenmessung in einem geschlossenen Regelkreis verhindert Überbeschichtung. Bei großen Mengen wird der Pulververbrauch in kg pro m² zu einem Steuerungsparameter.
Auch Produktivitätsdaten beeinflussen den Fußabdruck. Bei einer Durchlaufanlage lag die Kettengeschwindigkeit 20 % und die genutzte Aufhängefläche sogar 78 % unter dem theoretischen Potenzial. Jeder ungenutzte Meter Kette erhöht den Energieverbrauch pro beschichtetem m².
KI macht Daten zugänglich
Eine moderne Anlage erzeugt täglich Tausende von Messwerten. Künstliche Intelligenz macht diesen Datenberg leichter nutzbar:
- KI-Modelle erkennen Abweichungen in Zeitreihen, etwa einen Ofen, der unnötig lange auf Temperatur bleibt, oder einen steigenden Gasverbrauch pro m², und helfen, die Ursache zu finden.
- Bediener und Produktionsverantwortliche stellen ihre Fragen in normaler Sprache und erhalten eine fundierte Antwort, ohne selbst Diagramme durchforsten zu müssen.
- Maschinelles Sehen erkennt Profile automatisch anhand von ERP-Aufträgen, mit menschlicher Kontrolle im Zweifelsfall.
So verlagert sich die Datenanalyse von der Spezialistenarbeit zur täglichen Routine. Bei ESTEE ist das in UNICoater integriert, unserer eigenen Automatisierungsplattform.
Von der Erkenntnis zum Nachweis
Daten machen Nachhaltigkeit messbar und nachweisbar, vom Qualitätspass pro Produkt bis zur vorbeugenden Wartung, die Störungen und Energieverluste verhindert. So entsteht ein sich selbst verstärkender Kreislauf: Je mehr eine Anlage misst, desto nachhaltiger wird sie.
Quelle: „Minder energie, water en poeder dankzij data & AI“ (Weniger Energie, Wasser und Pulver dank Daten & KI), Tim Florizoone, VOMinfo 05-2026, S. 20 und 21. Artikel in VOMinfo lesen
Möchten Sie wissen, wo Ihre Anlage Energie, Wasser oder Pulver verliert?
Erzählen Sie uns von Ihrer Anlage. Wir kommen unverbindlich vorbei und denken mit Ihnen mit.