Dans le numéro thématique de VOMinfo (05-2026), Tim Florizoone, gérant d’ESTEE, explique comment l’efficacité pilotée par les données rend visible et réduit la consommation d’une ligne de thermolaquage. Et comment l’IA rend cette montagne de valeurs mesurées exploitable par tous.
En bref
- Four
- 377 kWh par heure au démarrage, 127 kWh par heure en régime stationnaire
- Récupération de chaleur
- Environ 25 % d’économie sur le four de séchage
- Rinçages
- De 2 à 4 rinçages en cascade : 780 litres d’eau en moins par heure à 200 m² par heure
- Économie d’énergie
- Plus de 90 000 euros dans le cas calculé
- Publication
- VOMinfo 05-2026, p. 20 et 21
Une boucle fermée
Trois flux déterminent en grande partie l’empreinte écologique d’une entreprise de thermolaquage : la chaleur des fours et des bains, l’eau et les produits chimiques du prétraitement, ainsi que la poudre et l’air comprimé dans la cabine. Tant que ces flux ne sont visibles que sur la facture mensuelle, les économies restent une question d’estimation. Celui qui les mesure par section de ligne et par heure peut intervenir de manière ciblée et valider objectivement le résultat.
L’efficacité pilotée par les données suit un principe simple : tout mesurer, optimiser là où les données l’indiquent, puis mesurer à nouveau l’effet. Pour cela, les lignes modernes regroupent la commande du système de transport, du prétraitement, des fours, des cabines et du traitement de l’eau dans une seule plateforme d’automatisation.
Fours : mieux exploiter la chaleur
Des mesures sur un four à système de double porte montrent une consommation de 377 kWh par heure pendant le démarrage, contre 127 kWh par heure en régime stationnaire. On voit ainsi immédiatement ce que coûte un démarrage supplémentaire ou un temps de chauffe inutilement long, et ce que rapportent des sas bien isolés.
Un deuxième exemple est la récupération de chaleur du four de polymérisation vers le four de séchage. Une comparaison des données du compteur de gaz sur deux périodes identiques montre une économie d’environ 25 % sur le four de séchage. Pour les fours hybrides, avec résistances électriques et échangeur de chaleur alimenté au gaz, les données aident en outre à choisir quelle source d’énergie est la plus avantageuse et la moins émettrice de CO2 à chaque instant.
Prétraitement : l’eau, c’est aussi de l’énergie
Dans le prétraitement, la consommation d’eau et d’énergie sont étroitement liées, surtout lorsque les eaux usées sont traitées par évaporation. Pour 200 m² de surface traitée par heure, le passage de deux à quatre rinçages en cascade permet d’économiser 780 litres d’eau par heure. Comme l’évaporation d’1 m³ d’eau demande environ 150 kWh, cela représente, dans le cas calculé, une économie d’énergie de plus de 90 000 euros.
Des mesures en continu des niveaux de bain, de la conductivité et des débits de cascade remplacent en outre la cascade naturelle non maîtrisée par un fonctionnement piloté.
Poudre et productivité
La mesure d’épaisseur de couche en ligne, dans une boucle de régulation fermée, évite la surépaisseur. Pour de grands volumes, la consommation de poudre en kg par m² devient un paramètre de pilotage.
Les données de productivité influencent elles aussi l’empreinte. Sur une ligne en continu, la vitesse de la chaîne s’est révélée inférieure de 20 % au potentiel théorique, et la surface d’accrochage utilisée même de 78 %. Chaque mètre de chaîne inutilisé augmente la consommation d’énergie par m² laqué.
L’IA rend les données accessibles
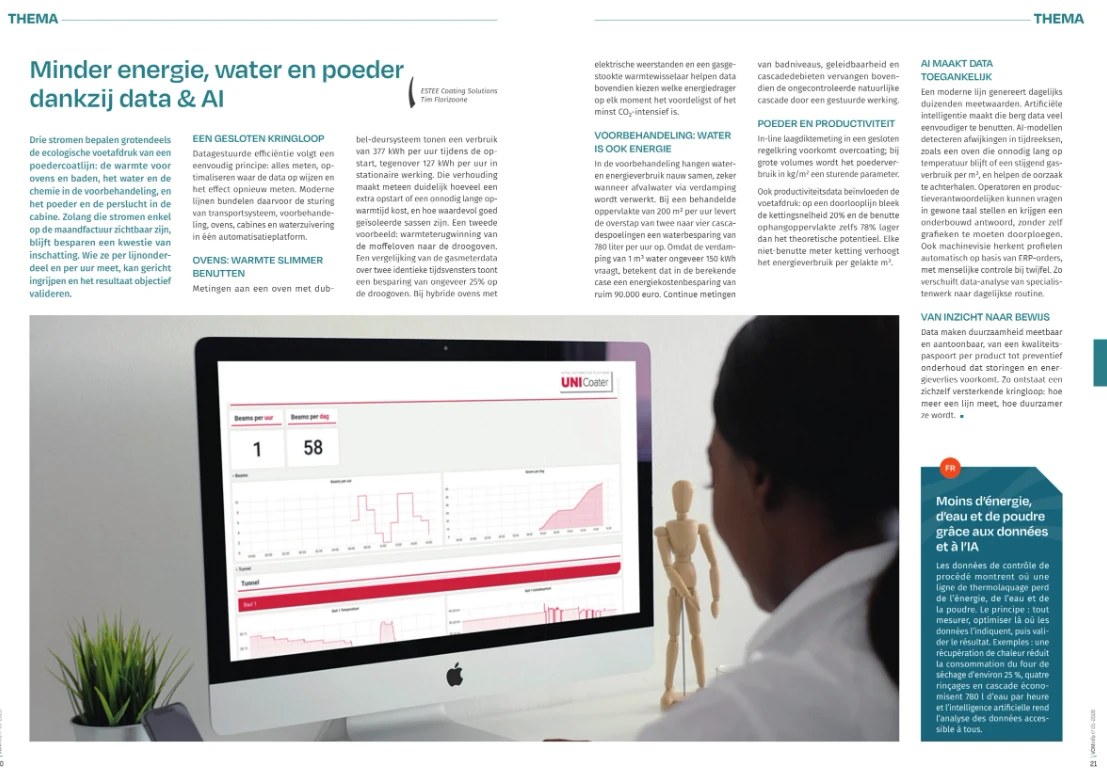
Une ligne moderne génère chaque jour des milliers de valeurs mesurées. L’intelligence artificielle facilite l’exploitation de cette montagne de données :
- Les modèles d’IA détectent des écarts dans les séries temporelles, comme un four qui reste inutilement longtemps en température ou une consommation de gaz par m² en hausse, et aident à en trouver la cause.
- Les opérateurs et les responsables de production posent leurs questions en langage courant et reçoivent une réponse argumentée, sans devoir éplucher eux-mêmes des graphiques.
- La vision industrielle reconnaît automatiquement les profils à partir des commandes ERP, avec contrôle humain en cas de doute.
L’analyse des données passe ainsi du travail de spécialiste à la routine quotidienne. Chez ESTEE, cela est intégré à UNICoater, notre propre plateforme d’automatisation.
De l’information à la preuve
Les données rendent la durabilité mesurable et démontrable, du passeport qualité par produit à la maintenance préventive qui évite pannes et pertes d’énergie. Il en résulte une boucle qui se renforce d’elle-même : plus une ligne mesure, plus elle devient durable.
Source: „Minder energie, water en poeder dankzij data & AI“ (Moins d’énergie, d’eau et de poudre grâce aux données et à l’IA), Tim Florizoone, VOMinfo 05-2026, p. 20 et 21. Lire l’article dans VOMinfo
Vous voulez savoir où votre ligne perd de l’énergie, de l’eau ou de la poudre ?
Parlez-nous de votre installation. Nous passons chez vous sans engagement et réfléchissons avec vous.